
名称:机车数智产线信息化管理系统
机车数智产线信息化管理系统:构建机车检修装配数字化管控体系
在轨道交通装备检修制造领域,装配与检修是保障机车运行安全与质量的核心环节。以电力机车C6修为代表的高级修程,工序繁多、拧紧力矩与测量指标要求严格,对装配过程的可控性和可追溯性要求很高。长期以来,机车检修装配多依赖纸质工艺与人工记录,存在工艺版本管理困难、过程难以追溯、产线与设备状态掌握滞后、数据相互割裂等痛点。随着智能制造与数字化转型深入推进,建设覆盖产线全流程的信息化管控系统成为迫切需求。
机车数智产线信息化管理系统应运而生,它以机车检修装配产线为核心场景,融合Web管理端、工单操作端与PDA移动端协同,贯通可视化大屏、工艺管理、生产计划、工单作业、物流调度与质量追溯等全业务链条,推动机车检修装配转向数字化、可视化、标准化管控。
一、系统总体架构与平台概览
系统采用浏览器访问的Web架构,输入内网地址与账号密码即可进入管理平台。系统内置多级权限体系,覆盖数据分析、工艺管理、生产管理、库位托盘、调度、设备、物料、异常等模块,按角色分配权限,实现分层分级管控。如图1所示,系统首页集中呈现平台整体框架与功能入口。
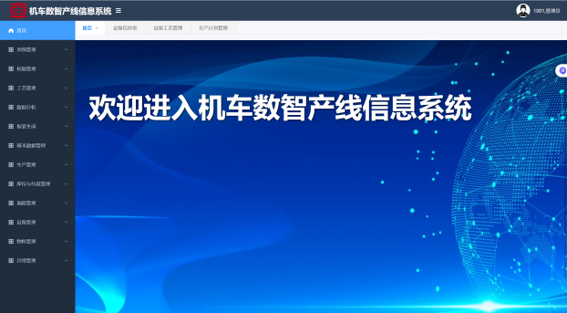
图1 系统登录首页
系统以3D可视化大屏作为产线态势总览窗口,以三维模型还原产线工位布局,实时汇聚AGV状态、各工位拧紧值/测量值/过盈量、桁架与轴承压装机指标分析等运行数据,支持多视角查看。管理人员无需亲赴现场即可远程掌握产线整体运行态势,如图2所示。
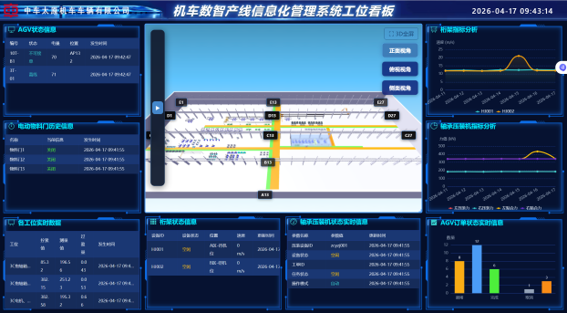
图2 产线3D可视化大屏看板
二、核心功能模块
(一)可视化大屏与数据分析
系统提供大屏展示与数据分析看板两大能力。大屏将车间、设备、AGV、人员与物料数据集中呈现,使产线从“黑盒”变为“透明盒”;数据分析看板对业务数据进行汇总分析,为生产调度、工艺优化与设备运维提供数据入口。
(二)设备与工艺管理
设备信息表统一维护设备编号、设备名称、所属工作站等信息,支持按设备编号、设备名称、工作站编号检索及新增、修改、删除、导出操作,实现设备台账数字化管理。
工艺管理模块支持对工艺进行搜索、添加、编辑与删除,以树形结构编辑工艺流程,可添加子节点、上下方兄弟节点、编辑节点名称、删除节点,支持工艺复制、Excel导入导出,形成标准化装配流程树,如图3所示。在工序层级可配置投入、产出物料;在工步层级可维护工具与物料、扫码枪调用、作业要求与指导,覆盖拧紧、测量等关键参数,实现工艺知识数字化沉淀与复用。

图3 工艺流程树形管理
(三)生产计划管理
生产计划管理模块可对生产计划数据进行搜索、添加、编辑与删除,实时查看任务状态与生产工单情况。生产工单完整记录工单编号、名称、顺序号、车型、工艺流程、状态及下发、开工、完成时间等信息,使生产任务从下达、分配到执行全过程清晰可查,如图4所示。
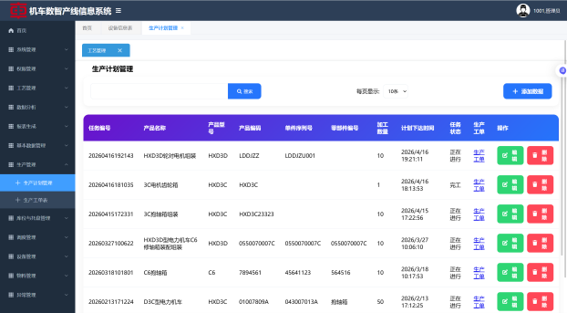
图4 生产计划管理页面
(四)工单全流程作业
工单操作系统以工单为作业主线,集中提供工单选择、工单操作、AGV控制、异常处理等入口,如图5所示。现场人员扫描二维码即可自动调取当前工单,扫描零部件码可调取对应工单,实现“一码溯源”。

图5 工单操作系统首页
在工单选择页面,作业人员可查看产品信息、工序列表、工具、作业指导、装配说明和当前状态,执行开始操作、确认完成、异常提报等动作。系统通过工序颜色反馈作业进度——未操作显示蓝色、操作中显示黄色、确认完成显示绿色;确认后作业结果中可查看拧紧点序号、指标值、是否合格、操作时间等记录,如图6所示,实现作业全程留痕。

图6 工单操作界面
针对现场作业异常,系统建立完整闭环管理机制。作业人员可发起异常提报,填写工单、工步、异常情况说明并提交;管理人员在异常处理页面查看并批复,通过排除办法、处理方式等填写排除说明后保存,异常状态实时更新;异常确认后返回工单继续执行后续工序,异常从发现、提报、处置到确认全程留痕。
(五)PDA移动端作业
系统配套PDA移动端,将作业能力下沉到现场工位。登录时选择厂间、工作站、工位,支持任务管理、物料入库并生成二维码、物料校验、零部件入库、异常提交、零部件测量、零部件匹配选配等操作;设备管理模块可连接标签打印机、拧紧扳手等现场设备,并支持拍照上传与托盘库位调整。
针对关键作业,PDA端提供标准化拧紧与测量入口。拧紧作业中,操作人员选取拧紧工单、工步、工具、pest、螺栓数量,上传数据后按扭矩、角度目标值及上下限完成作业,如图7所示;测量作业中,选取测量工单、工步、零部件名称并填写测量值后保存上传,扫描二维码即可查看数据,确保关键指标严格执行工艺要求、全程可追溯。

图7 PDA拧紧作业参数设置
(六)AGV物流调度与库位管理
系统内置AGV调度管理功能,可查看任务列表、固定任务与库位状态,覆盖零部件整备区、吻合试验台、压装机缓冲区、压装点位、缓存区、压装完成存放区等库位区域,实现物料在仓库、缓存区、压装点、试验台间的自动流转与精准配送,如图8所示,有效提升物料配送效率,支撑产线自动化、连续化生产。

图8 AGV调度与库位管理
三、系统价值
机车数智产线信息化管理系统的落地,为机车检修装配管理带来了多方面价值。
一是工艺数字化沉淀,纸质工艺完整迁移线上,版本、流程顺序、拧紧测量参数留存复用,避免经验流失与版本混乱。
二是作业全程可追溯,工单从下发、选择、操作到确认完成全程留痕,拧紧指标、测量数据、物料校验、异常处置记录完整,质量问题可快速回溯定位。
三是多端协同与精细化管理,Web端、工单端、PDA端协同作业,结合AGV调度与扫码识别降低人为差错;借助可视化大屏与数据分析看板,推动管理由经验驱动转向数据驱动。
四、应用与展望
机车数智产线信息化管理系统可广泛适用于电力机车高级修程装配、轮对与轴承压装、抱轴箱组装、电机组装等机车检修装配场景,为检修制造企业提供覆盖工艺、计划、作业、物流、质量全链条的数字化管控能力。
随着轨道交通装备检修制造的持续升级,系统将进一步与设备控制器、MES、数字孪生等深度融合,实现工艺参数直接下发现场设备、作业数据自动回传、产线状态实时映射,构建更加完整的数字化装配闭环,为机车检修制造的高质量发展提供坚实支撑。